
●章 冲压常用基础资料
节 常用基本计算公式
一、常用数学符号
二、常用三角计算公式
三、常用几何图形的计算公式
第二节 常用计量单位与换算
一、法定计算单位
二、常用计量单位的换算
第三节 冲压件公差选择
一、术语及定义
二、公差与配合基本规定
三、配合种类的选择
四、公差等级的应用范围
五、未注公差尺寸的适用范围
六、各种配合特性及应用
七、优先、常用和一般用途的孔、轴公差带
八、基孔制与基轴制优先、常用配合
九、表面粗糙度
第四节 冲压常用材料
一、钢铁材料的基本知识
二、有色金属材料的基本知识
三、冲压常用材料的力学性能
第二章 冲裁加工
节 冲裁简介
一、冲裁工序的分类
二、冲裁过程分析
三、冲裁件的工艺性
第二节 冲裁间隙
一、冲裁间隙对冲裁作业的影响
二、冲裁间隙选用依据
三、冲裁间隙对冲裁生产的影响
四、冲裁间隙的确定
五、推荐不同行业采用的冲裁间隙经验值
第三节 冲裁力与冲裁功
一、冲裁力的计算
二、冲裁力的查表法
三、推件力、顶件力及卸料力
四、冲裁功的计算
第四节 排样、搭边与料宽
一、冲裁件的排样计算
二、排样方法
三、搭边与料宽
第五节 冲裁模结构
一、冲裁模的主要结构零件
二、冲裁模的常用结构
第六节 冲裁件常见缺陷
一、毛刺
二、翘曲不平
三、刃口磨损与寿命
四、冲裁条件对冲裁质量的影响
五、小制件孔产生斜曲
六、尺寸精度超差
七、断面粗糙
八、凸模折断
九、精冲裁件缺陷
第三章 弯曲加工
节 弯曲变形过程
一、弯曲变形过程与特点
二、板料弯曲件的基本类型及工艺
三、板料与型材弯曲时中性位置的确定
第二节 弯曲件的工艺性
一、板料弯曲件结构工艺性的一般要求
二、最小弯曲半径
三、角形弯曲件的弯边长度
四、弯曲件的尺寸与形位精度
五、保证弯曲件质量的结构措施
第三节 弯曲件的回弹
一、影响回弹量的因素
二、回弹值的确定
三、减小回弹措施
第四节 弯曲件毛坯长度计算
一、板料弯曲件的展开长度计算
二、圆杆弯曲件的展开长度
三、型材弯曲件的展开长度
四、圆弧与直线的连接计算
五、用查表法计算弯曲件展开毛坯的长度
第五节 弯曲模常用结构与斜楔滑块机构
一、弯曲模的常用结构
二、弯曲模中常用的斜楔滑块机构
第六节 弯曲件常见缺陷与预防
一、弯曲件形状与精度
二、弯曲件常见缺陷及其预防措施
第四章 拉深加工
节 拉深工艺和变形过程
一、拉深工艺的种类
二、拉深工艺过程及拉深特点
第二节 拉深件的工艺性与毛坯尺寸计算
一、拉深件的材料
二、拉深件的结构工艺性
三、拉深件的尺寸精度
四、拉深件的毛坯尺寸计算
第三节 拉深系数与拉深次数
一、拉深系数及其极限
二、拉深次数的判定及计算
第四节 拉深力与拉深功
一、拉深件的拉深力计算
二、拉深功的计算
三、压力机吨位的选择
第五节 盒形件的拉深
一、盒形件拉深的变形特点
二、盒形件坯料的尺寸与形状
三、拉深系数与拉深次数
第六节 凸、凹模间隙与圆角半径
一、凸、凹模间隙
二、凸、凹模的圆角半径
第七节 拉深模结构与拉深模的压边形式
一、拉深模的分类
二、拉深模典型结构
三、拉深模的压边形式
四、采用压边圈的条件与作用
第八节 拉深件的质量分析
一、中小型拉深件常见缺陷、产生原因及消除
二、擦伤及高温黏结问题
三、盒形件侧壁双曲度凹陷及回弹
四、模具磨损问题
第五章 成形加工
节 起伏
一、起伏成形的种类
二、起伏成形的变形程度
三、压筋与打凸
四、压筋起伏的冲压力计算
第二节 翻边
一、内孔翻边
二、非圆孔翻边
三、平面外缘翻边
四、变薄翻边
第三节 胀形
一、胀形变形特点
二、起伏成形
三、空心毛坯的胀形
四、张拉成形
五、胀形模具结构
第四节 缩口和扩口
一、缩口
二、扩口
第五节 校形
一、校平
二、整形
第六节 旋压
一、旋压成形的特点与基本类型
二、旋压成形的工艺作业形式及其胎具结构
三、旋压工艺参数的选择
第六章 挤压成形
章 冷挤压
一、冷挤压的分类及变形程度
二、冷挤压加工要求与尺寸计算
三、冷挤压加工过程设计
四、冷挤压的优点与问题
五、冷挤压的金属流动分析
六、冷挤压的坯料准备
七、冷挤压凸、凹模设计与工作部分尺寸计算
八、冷挤压模具结构
第二节 温挤压
一、温挤压工艺的特点
二、温挤压温度的选择
三、温挤压坯料的加热及模具预热
四、温挤压压力计算
五、温挤压用润滑剂
六、温挤压模具
七、温挤压用模具材料
第七章 冲压零件加工尺寸及检测计算
节 冲压零件加工尺寸计算
一、车凸模的尺寸计算
二、冷绕弹簧时芯轴直径计算
三、圆弧连接的尺寸计算
四、圆弧直线连接的计算
五、螺纹攻制前底孔尺寸的计算
六、车锥体的加工计算
七、车制导正销尺寸计算
八、斜面上镗孔的位置计算
九、圆切线的角度计算
十、修整角度砂轮的计算
十一、成形砂轮磨削时砂轮尺寸计算
十二、攻螺纹前钻底孔直径的尺寸计算
十三、用正弦夹具磨削斜面的计算
十四、成形磨削工艺尺寸计算
十五、气缸垫的位置计算
十六、电火花穿孔用电极尺寸计算
十七、线切割加工中的计算
第二节 冲压件检测计算
一、冲压件常用测量方法
二、冲压件角度测量换算
三、非线性尺寸的检测
四、形状位置偏差的检测
五、冲压件表面质量检查
六、冲压件典型工艺测量计算
第八章 冲压设备使用维修
节 下料设备
一、剪板机
二、圆盘剪切机
三、振动剪切机
第二节 通用曲柄压力机
一、压力机的精度和技术条件
二、压力机的技术参数
三、压力机的正确使用与维护
四、压力机的常见故障及排除方法
第三节 摩擦螺旋压力机
一、摩擦螺旋压力机结构
二、摩擦螺旋压力机特点
三、摩擦螺旋压力机工作原理
四、摩擦螺旋压力机的规格及主要技术参数
第四节 精冲压力机
一、精冲压力机的类型
二、精冲压力机结构
三、精冲压力机特点
四、精冲压力机工作原理
五、精冲压力机的主要技术参数
第五节 拉深压力机
一、双动拉深压力机特点
二、双动拉深压力机工作原理
三、拉深压力机的主要技术参数
第六节 高速压力机
一、高速压力机结构
二、高速压力机特点
三、高速压力机工作原理
四、高速压力机的规格及主要技术参数
第七节 多工位压力机
一、多工位压力机的选择
二、多工位压力机结构
三、多工位压力机特点
四、多工位压力机工作原理
五、多工位压力机的新进展
第八节 液压机
一、液压机分类
二、液压机的特点
三、液压机工作原理
四、液压机的型号和主要参数
五、其他液压机
第九节 压力机的使用维护与故障排除
一、压力机类型的选择原则
二、压力机规格的选择原则
三、压力机的正确使用
四、定期检修保养
五、压力机常见故障及其排除方法
精彩摘录★
节 拉深工艺和变形过程
一、拉深工艺的种类
拉深工艺的种类及其应用范围见表4–1。
表4–1 拉深工艺的种类及其应用范围
拉深工艺 拉深原理简图 应 用 范 围
无压边圈拉深
(a)首次拉深 (b)第2次以后各次拉深
1–凹模2–凸模3–坯件 用于薄料浅拉深和较厚产拉深。在普通压力机上实施,应用广泛
用压边圈拉深
(a)首次拉深 (b)第2次以后各次拉深
1–凹模2–坯件3–压边圈4–凸模 用于较薄板料的深拉深。多用普通压力机拉深,应用更广泛
反拉深
(a)初始 (b)终了
1–凸模2–坯件3–凹模4–顶件器 用于双层空心件拉深。应用较少,主要拉深双层筒形件
落料拉深复合
(a)在双动压力机上 (b)在单动压力机上
1–压边圈2、3–拉深凸模4–落料凸模5–压边圈 地单动和双动压力机上拉深中小型拉深件。在大量生产和深拉深零件多次拉深的首次拉深中广为采用
带料连续拉深
1–凹模2、3–拉深凸模4–落料凸模5–压边圈 用于拉深直径≤ 50mm的小型拉深件。深拉深须在带料上加工艺切口。在大量生产中采用,效率高、自动化程度高
变薄拉深
1–凹模2–定位板3–凸模 用于冲制厚底、薄壁的长筒形拉深件,如弹壳、套管。特种、专用零件大量采用
用橡皮拉深
1–凸模2–橡胶3–模框4–顶杆 用于拉深料厚t<1.5mm的非铁金属制件和料厚t<1mm以下的软钢板拉深件。用简易拉深模拉深新品,试制用零件的小批量生产
充水拉深
1–钢凹模
2–水或油在拉深前充满模腔,凸模下压后增压而拉深
3–压料板4–凸划 试验与研究可使拉深系数m<0.35~0.4,实际应用不多。液体受凸模压力而增压,密封容易出问题,泄漏难以杜绝
软凹模拉深
1–高压液体2–凹模腔3–密封橡胶4–压板
5–压边圈6–凸模7–原材料 生产单位应用很少
爆炸拉深成形
1–容器2–炸药3–板料4–模体5–水 适用厚板料的拉深成形。在船舶制造、国防、航天装备制造中应用
压缩空气拉深
1–上模2–管接头3–下模 用于薄的锡、铝等箔材、薄板拉深成形。特殊零件专用
水电拉深成形
1、3–电极2–板料4–模框5–模体6–衬垫 与爆炸拉深成形相当,都属于高能成形,用于厚板拉深成形。使用不如爆炸成形更广泛
滚珠变薄拉深
1–传动带2–凹模3–坯料4–凸模5–钢珠
6–座圈7–支座8–电动机 用于中小直径长筒薄壁管的拉深,最薄壁厚可达0.05~0.03mm,适用拉深波纹管管坯等长管形零件。多用于仪表行业弹性元件生产中
落锤上拉深
1–凹模2–板料3–胶合板衬垫4–凸模 用于t≤3~4mm铝及铝合金板和t≤1.5mm软钢板大型及复杂形状大尺寸拉深件的小批量生产。新产品试制中,需要量小而尺寸大的拉深件的拉深
液压机上拉深
1–拉形胎模2–夹头3–液压机活塞 用于大型且形状简单的薄板拉深。大型简单形状拉深件小批量生产
二、拉深工艺过程及拉深特点
1.拉深变形分析
如图4–1所示为圆筒形件的拉深过程。拉深所用的模具主要由凸模、凹模和压边圈三部分组成。与冲裁所不同的是,凸模、凹模工作部分没有锋利的刃口,而是有一定的圆角,并且其间隙稍大于板料的厚度。直径为D、厚度为t的圆形毛坯经过拉深模拉深,得到具有外径为d、高度为H的开口圆筒形工件。
(1)拉深变形现象
在拉深过程中,毛坯的中心部分成为筒形件的底部,基本不变形,是不变形区;毛坯的凸缘部分(即D–d的环形部分)是主要变形区。拉深过程实质上就是将毛坯的凸缘部分材料逐渐转移到筒壁的过程。
(2)深变形过程中金属的流动
为了了解金属的流动和形状、尺寸变化情况,可以通过如下网格实验:在圆形板料上画许多间距都等于a的同心圆和分度相等的辐射线,如图4–2所示。这些同心圆和辐射线组成网格。拉深后,圆筒形件底部网格的形状基本没变,而筒壁部分的网格发生了很大变化:原来的同心圆变成筒壁上的水平圆周线,其间距由底部向上逐渐增大,越靠近筒的口部越大,即a1>a2>…>a;原来等分的辐射线变成了筒壁上的垂直平行线,其间距相等,即b1=b2=…=b。如果就网格中一个小单元体A1而言,在拉深前是扇形,拉深后则变成了矩形A2。由于拉深后,板料厚度变化很小,可认为拉深前后单元的面积不变,即A1=A2。
图4–2 拉伸变形 图4–3 拉深过程中材料的转移
(3)深变形过程
图4–3所示为在拉深过程中材料的转移情况。如把阴影部分切除,将余下部分沿直径d圆周折弯并焊接,就可以成为高度为h=0.5(D–d)的圆筒形工件。而在拉深过程中,凸缘部分材料由于拉深力的作用,径向产生拉应力σ1,切向产生压应力σ3。在σ1和σ3的共同作用下,凸缘部分金属材料产生塑性变形,其“多余的三角形”材料沿径向伸长,切向压缩,且不断被拉入凹模中变为筒壁,形成高度为h1的筒侧壁。最终得到高度h>0.5(D–d)圆筒形开口空心件,这增加的高度部分相当于由三角形部分转移形成。
从拉深件的纵截面上观察,厚度和硬度沿筒壁纵向是变化的,变化规律如图4–4所示。底部略有变薄,但基本上等于原板料的厚度;筒壁上端增厚,越接近上边缘厚度越大;筒壁下端变薄,越靠近圆角处变薄越严重;由筒壁向底部转角偏上处,出现明显变薄,严重时可产生破裂。硬度沿高度方向也是变化的,越接近上边缘硬度越高,这说明在拉深过程中,板料各部分的应力、应变状态是不一样的。

内容简介

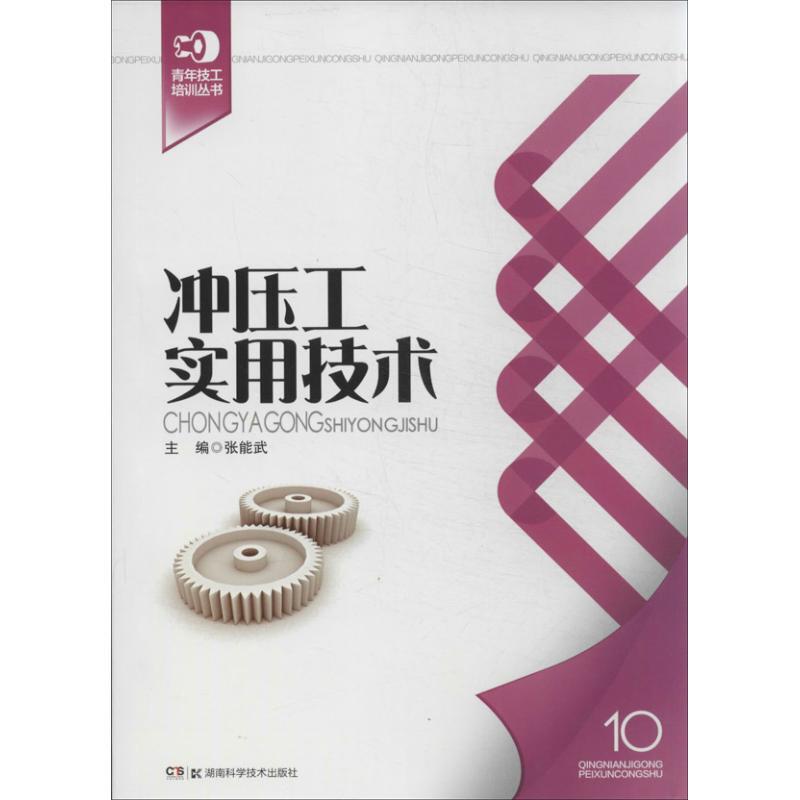
冲压常用基础资料、冲裁加工、弯曲加工、拉深加工、成形加工、挤压成形、冲压零件加工尺寸及检测计算、冲压设备使用维修等。本书在内容编写时注重实践性、实用性和启发性;做到基本概念清晰、重点突出;对基本理论部分以够用为原则,注重基本知识和基本操作技能的讲解,以及工作能力的培养。
可供技工学校、职业技术院校广大师生实习及初、中级技术工人、冲压工上岗前培训和农家书屋用书,也可作为从事冲压工艺及模具设计工作的工程技术人员的参考用书。












评论晒单